ЗЕНИТ Машиненфабрик ГмбХ
Машины для изготовления блоков AAC
  • Машины для изготовления блоков AACМашины для изготовления блоков AAC

Машины для изготовления блоков AAC

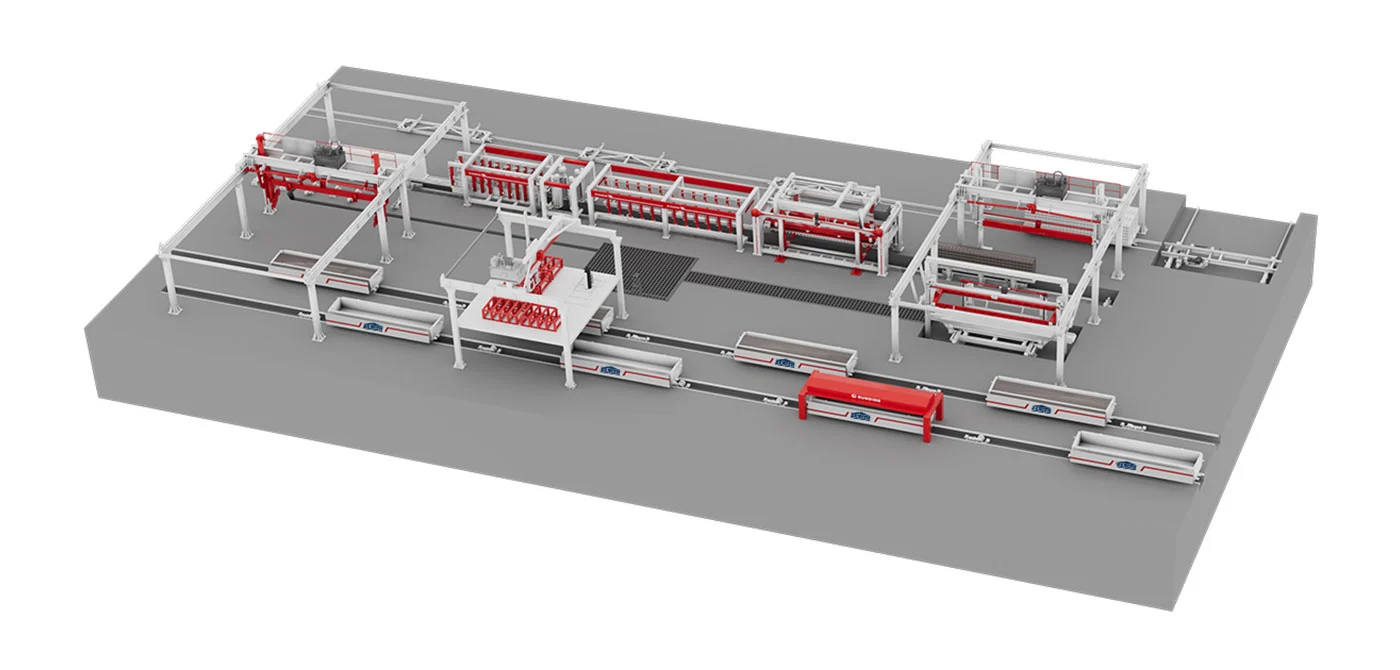
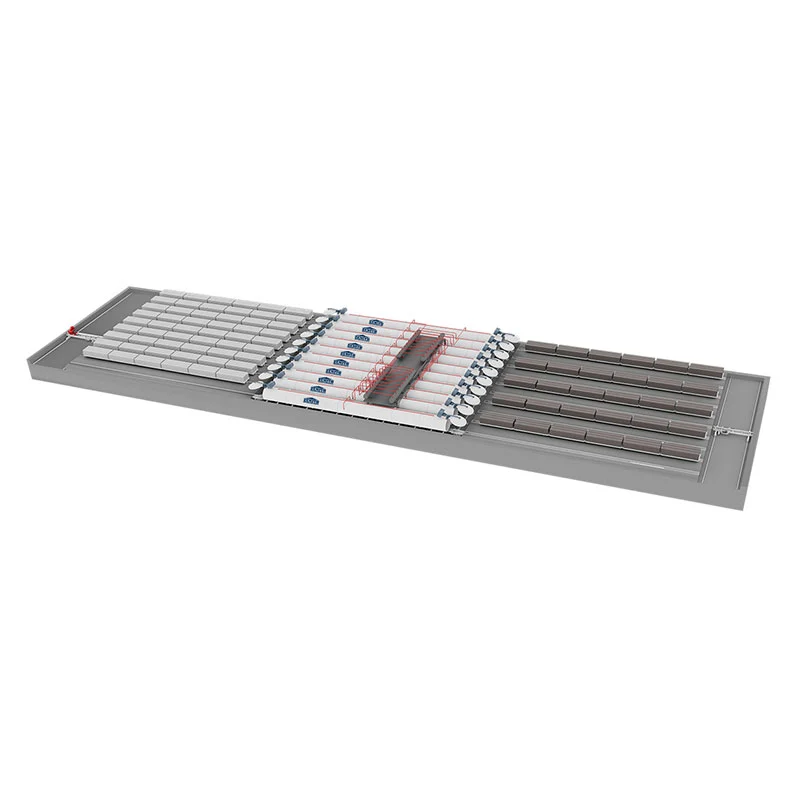
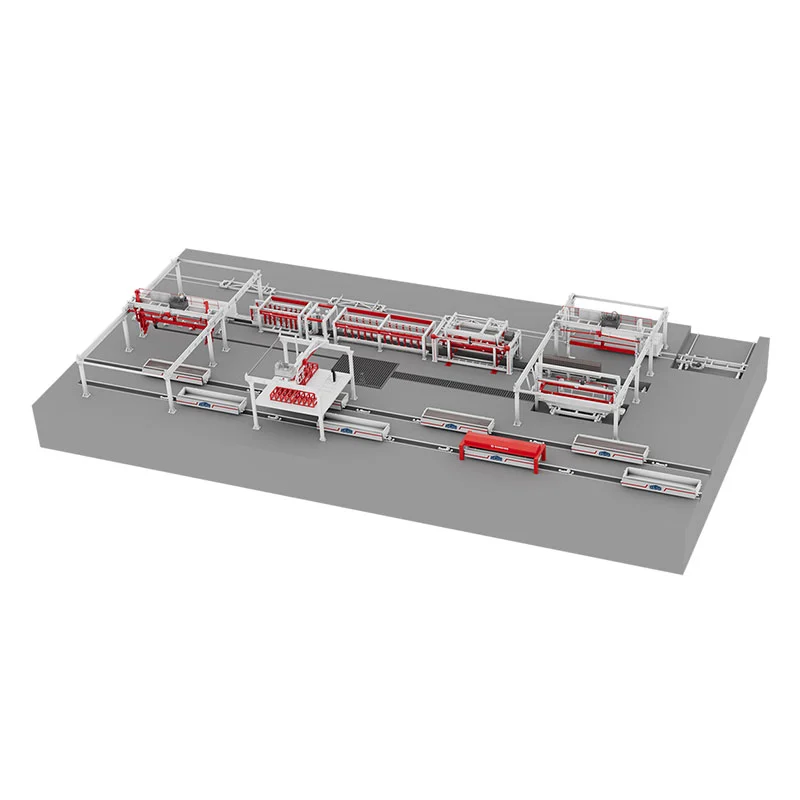
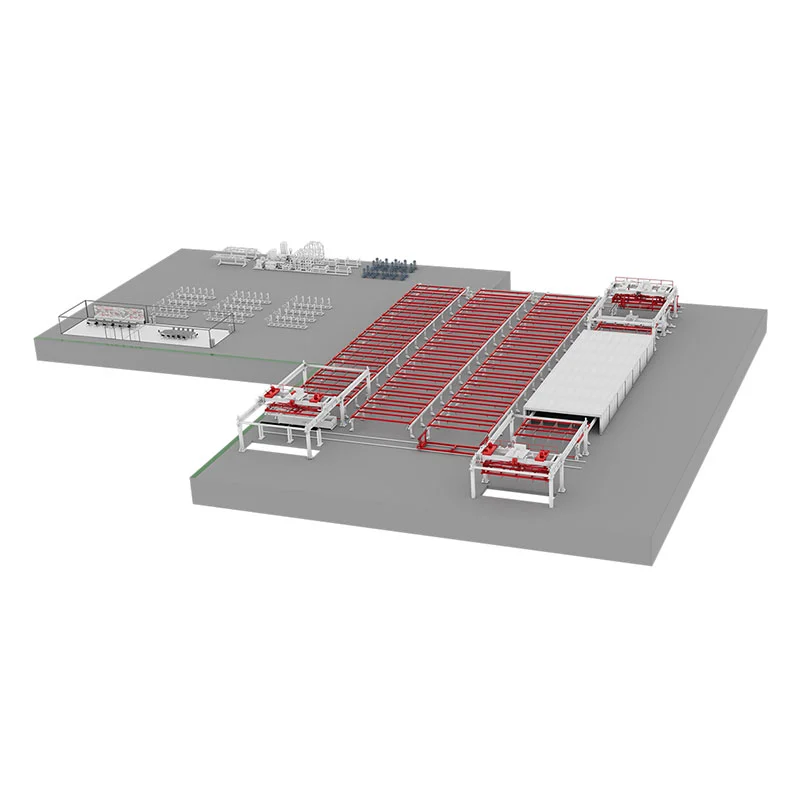
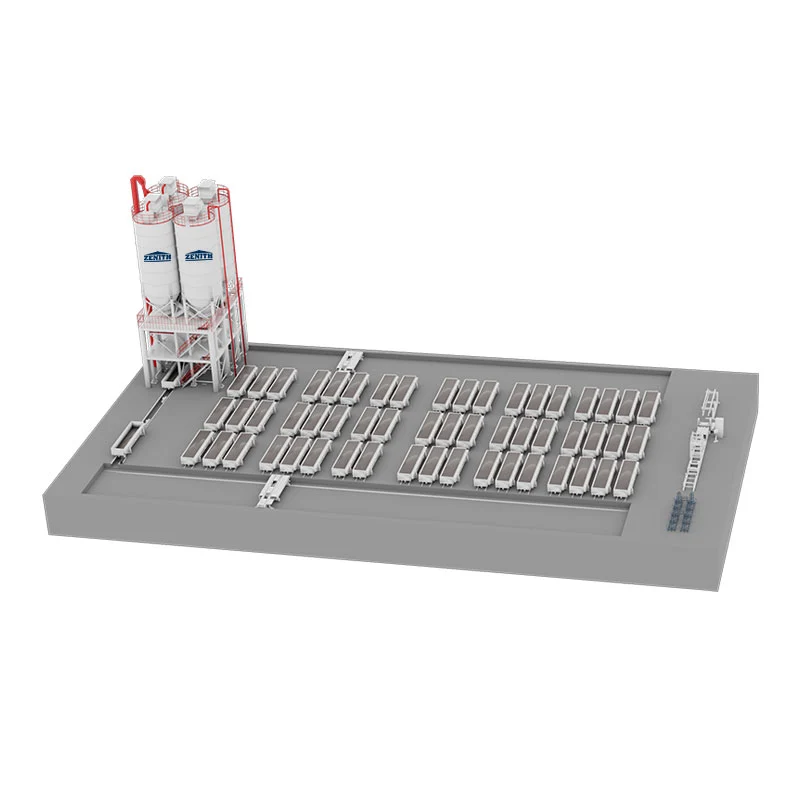
Машины для производства блоков AAC — это специализированное оборудование для производства газобетонных блоков, и ZENITH может стать вашим поставщиком этих машин. Используя летучую золу (после измельчения), известь, цемент и гипс в качестве сырья, они производят пористые, легкие блоки с помощью таких процессов, как измельчение сырья, дозирование и смешивание, литье в формы, статическое кислородное вспенивание, резка блоков и автоклавирование.

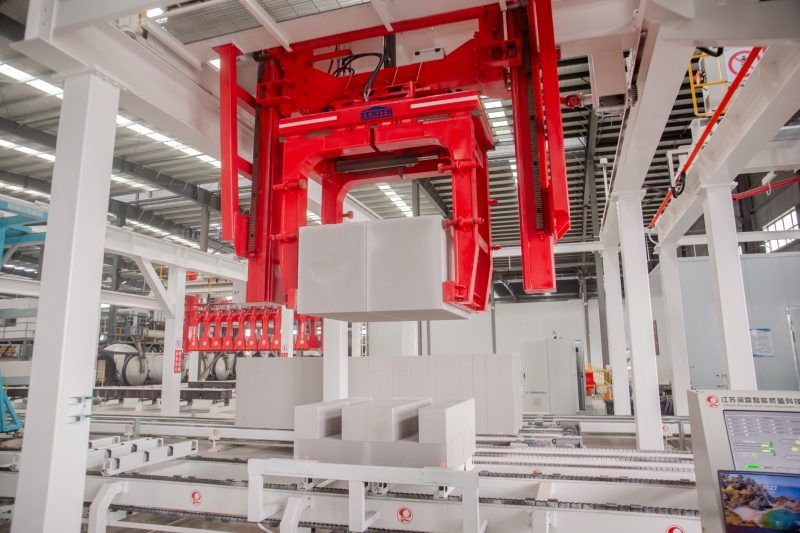
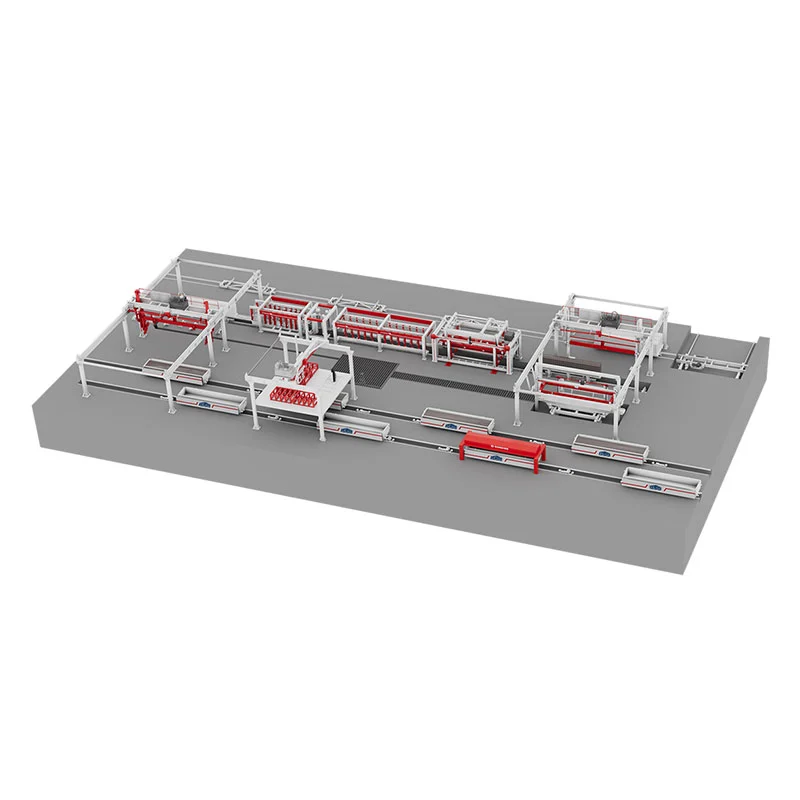
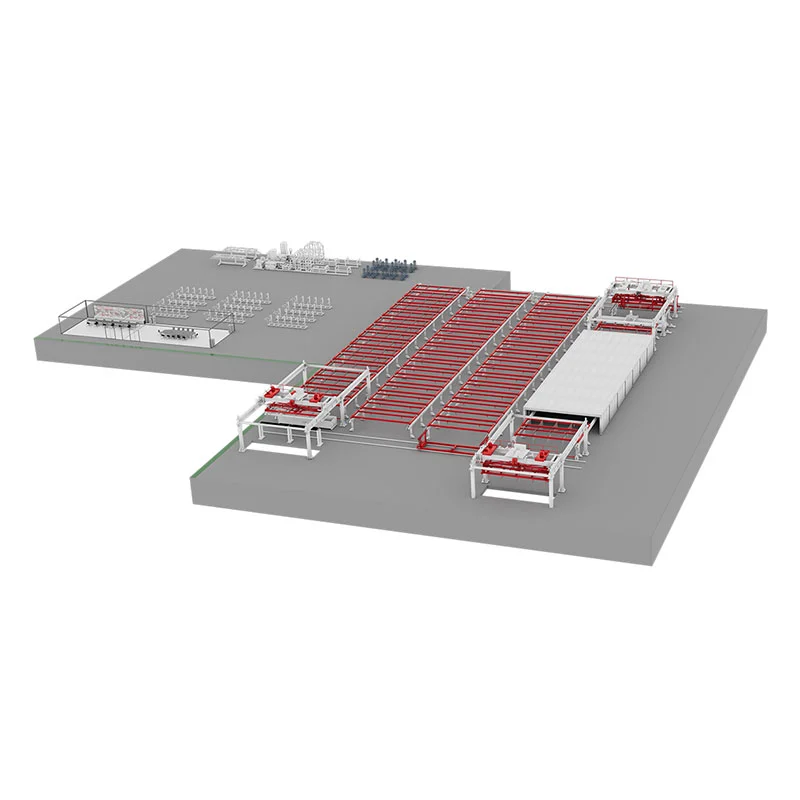
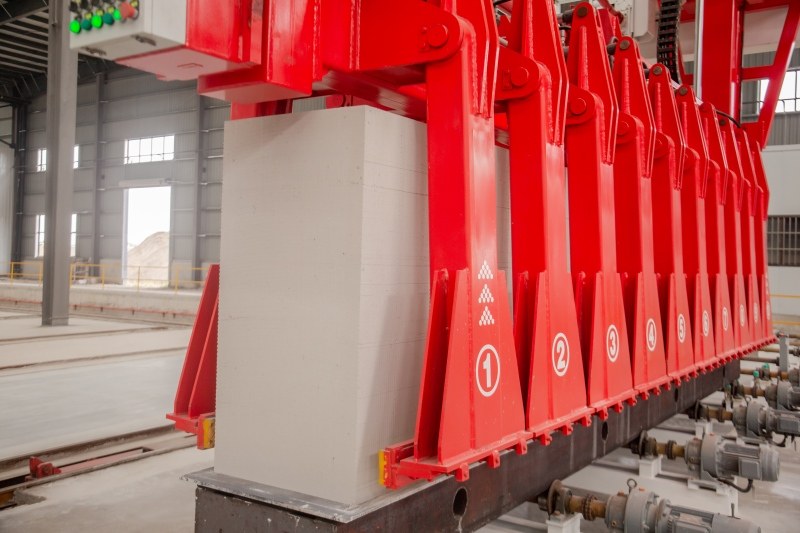
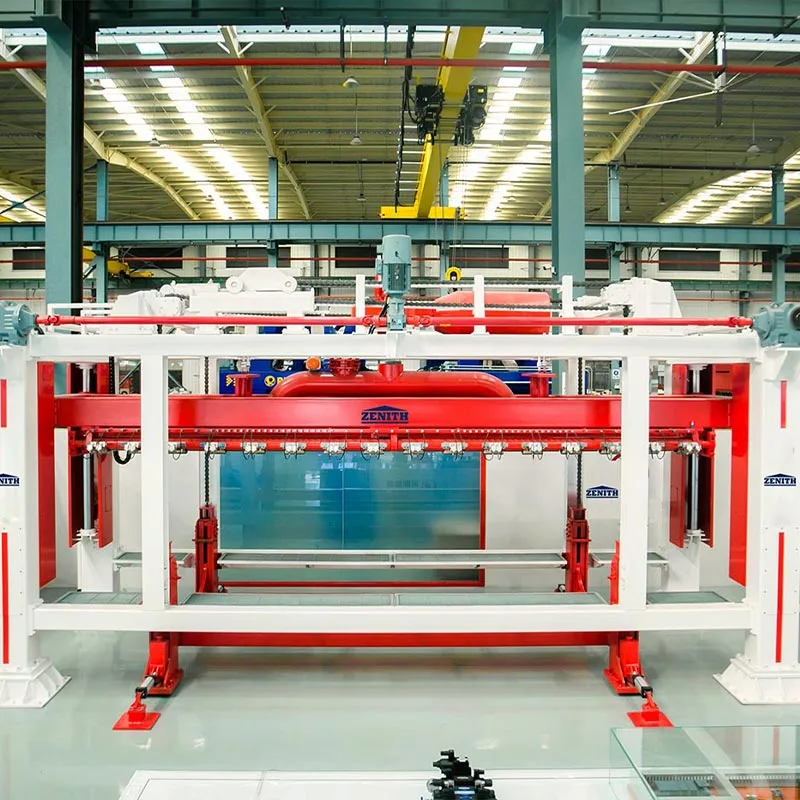
Машины для производства блоков AAC включают в себя основные компоненты системы дозирования, разливочной машины, машины для резки и автоклава. Для распалубки и перемещения блоков используется наклонный подъемник с точностью резки до одного миллиметра. Производственная линия может перерабатывать промышленные отходы, такие как строительные отходы, бетон и угольная пустая порода, обеспечивая использование ресурсов за счет дробления, сортировки, вибрационного уплотнения форм и автоклавирования. Отходы резки перерабатываются после смешивания с водой, а автоклавированные отходы измельчаются и используются повторно. Годовая производственная мощность составляет 50 000-300 000 кубических метров.

Переработка и обслуживание оборудования

Этап переработки сырья

1. Контроль качества сырья

Известь: эффективное содержание оксида кальция ≥65%, температура разложения >65℃, время разложения 10-30 минут (избегайте недожога или пережога извести).

Летучая зола: крупность должна проходить через сито с квадратными отверстиями 0,08 мм (остаток на сите ≤20%), потери при прокаливании <8%.

Промышленные отходы (угольная пустая порода/строительные отходы): после дробления размер частиц ≤10 мм, содержание игольчатых и хлопьевидных частиц ≤15%.

2. Работа оборудования предварительной очистки

Дробилка: Регулярно проверяйте износ щековой пластины (например, типа PE250×400, скорость шпинделя 310 об/мин), чтобы предотвратить попадание металлических примесей.

Шаровая мельница: контролируйте соотношение материала, шаров и воды (1:1,5:0,4), очищайте сито каждую смену.

Ключевые элементы управления для резки и обслуживания станка

1. Характеристики резки заготовок

Прочность на резание: Прочность заготовки на сжатие перед резкой должна достигать 0,05-0,07МПа (отсутствие вмятин при легком нажатии пальцем).

Обслуживание режущего станка: Ежедневно проверять натяжение проволоки (давление пневмонатяжения 0,4-0,6 МПа), своевременно заменять изношенную проволоку.

2. Управление автоклавированием

Скорость увеличения/снижения давления: ≤0,05 МПа/мин (для предотвращения растрескивания блока).

Параметры отверждения: Поддерживать постоянное давление 1,2-1,5 МПа в течение 6-8 часов, температуру 180-200 ℃.

Уплотнение дверцы автоклава: проверяйте резиновое уплотнительное кольцо перед каждым входом в автоклав и периодически наносите высокотемпературную смазку.

AAC Block Machines

Отправить запрос
Контакты
Близость к клиенту – одна из наших сильных сторон. Когда бы мы вам ни понадобились, вы можете на нас положиться. Мы делаем все возможное, чтобы быть доступными для вас по всему миру и иметь возможность реагировать как можно быстрее, когда это важно.
ЗЕНИТ Машиненфабрик ГмбХ
Зенит-штрассе 1
D-57290 Нойнкирхен

Отправляя контактную форму, вы соглашаетесь с тем, что ваши данные могут быть использованы для обработки вашего запроса (дополнительную информацию и уведомления об отзыве можно найти в заявлении о защите данных).

X
Мы используем файлы cookie, чтобы предложить вам лучший опыт просмотра, анализировать трафик сайта и персонализировать контент. Используя этот сайт, вы соглашаетесь на использование нами файлов cookie. политика конфиденциальности
ОтклонятьПринимать