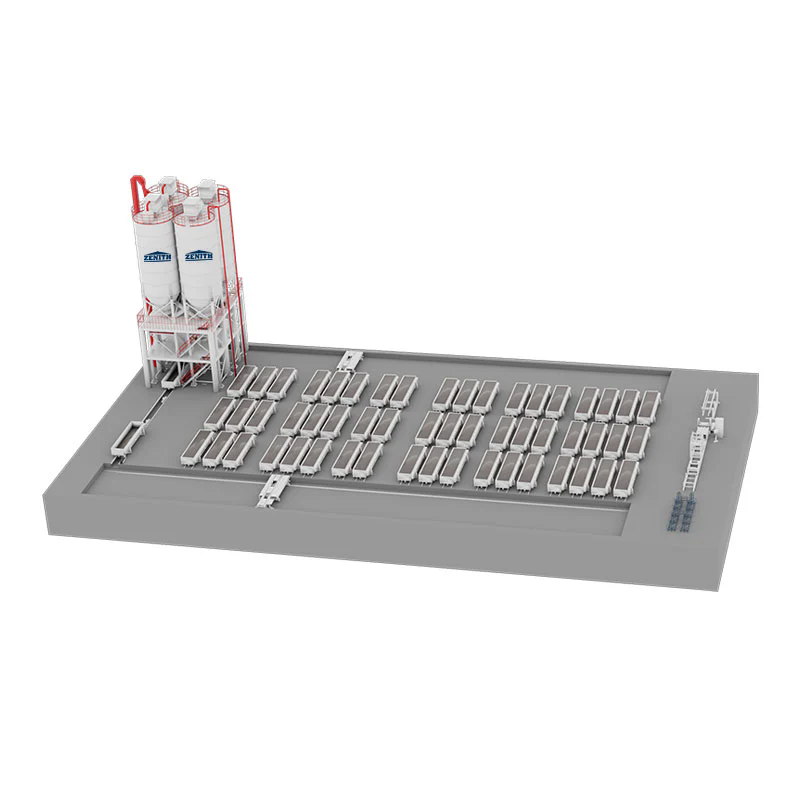
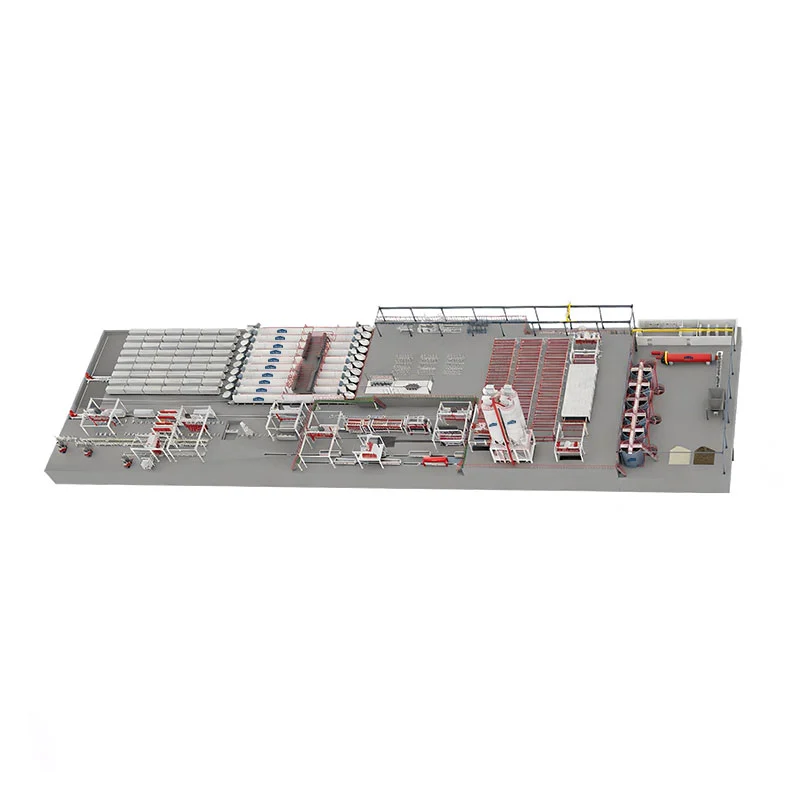
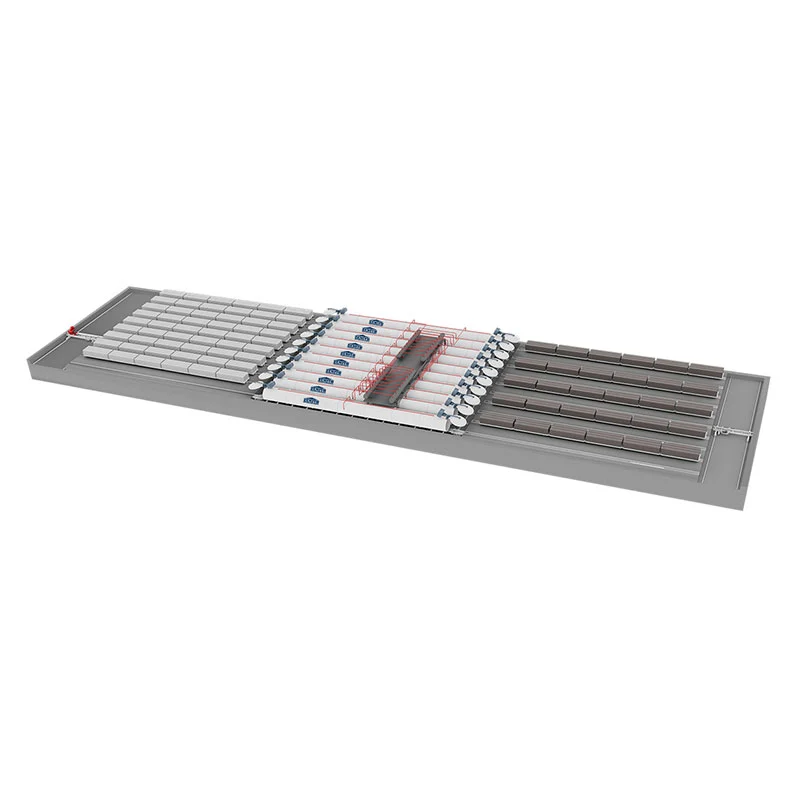
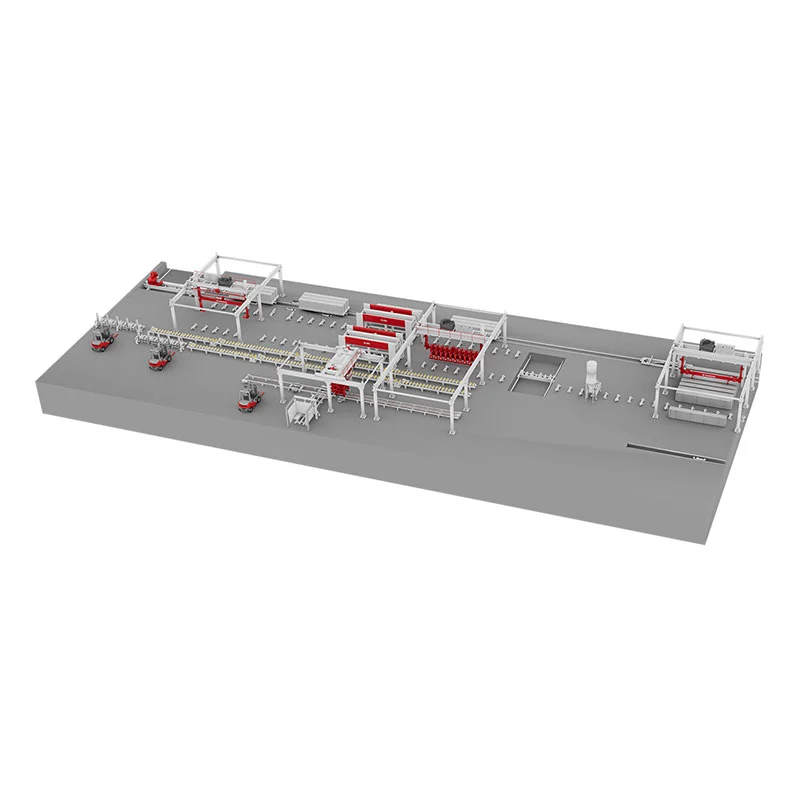
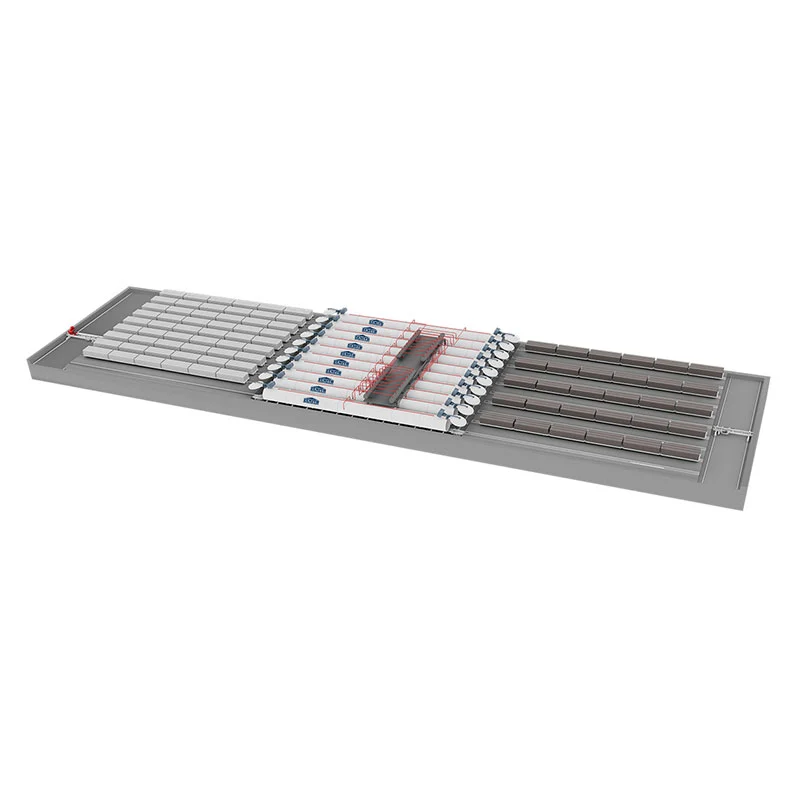
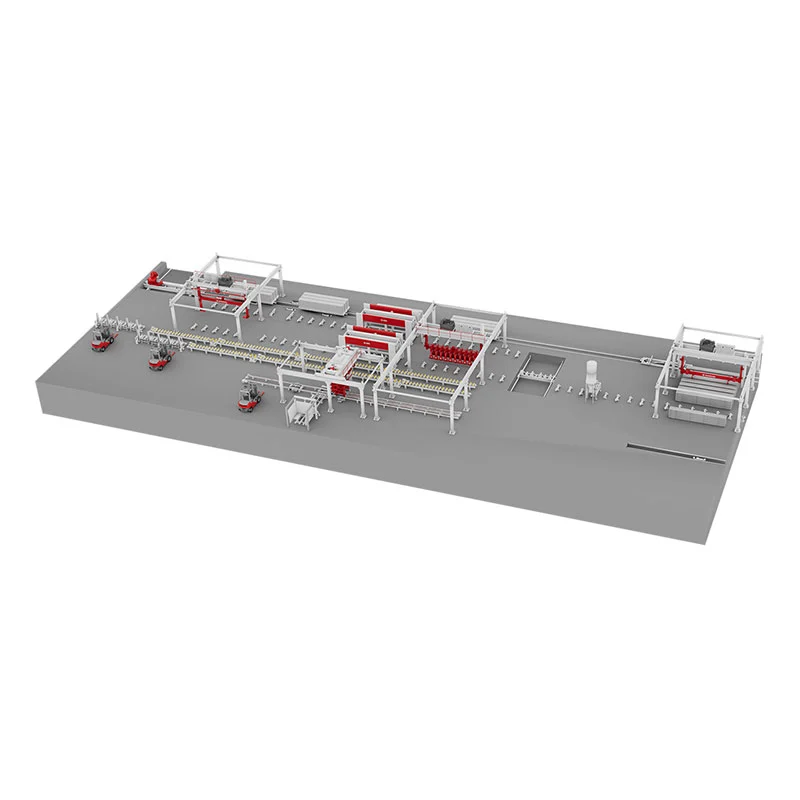
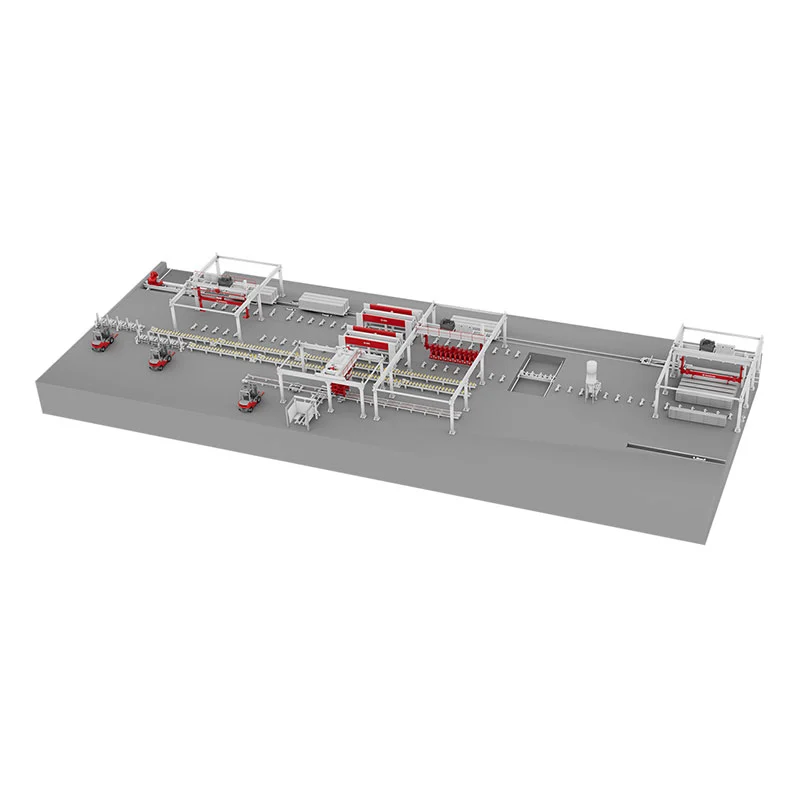
На протяжении двух десятилетий мы наблюдаем устойчивый миф в индустрии строительных материалов: нужно выбирать между минимизацией эксплуатационных расходов или максимизацией прибыльности. СовременныйОборудование линии по производству листов AACразрушает эту ложную дилемму. На нашем заводе есть инженерные решения, в которых передовая автоматизация, рекуперация энергии и точная резка работают вместе. Результатом является производственная экосистема, которая снижает потребление пара, сокращает отходы сырья и продлевает срок службы компонентов, одновременно обеспечивая производство листов более высокого качества по более высокой цене. Это не теория; это вопрос умной инженерии, примененной к каждому кубическому метру автоклавного газобетона.
Баланс достигается за счет конкретных технологических решений: гравиметрического дозирования с микроточностью, режущих кареток с сервоприводом, каскадного выравнивания давления в автоклавах и сетей профилактического обслуживания. Наша фабрика интегрирует их в единый рабочий процесс. В этой статье на уровне компонентов представлено описание вклада каждой системы в итоговую прибыль. Мы рассмотрим реальные параметры, сравнительные таблицы и операционные стратегии, которые превращают производственную линию в конкурентное преимущество. Независимо от того, эксплуатируете ли вы существующий завод или планируете новый, понимание этих механизмов изменит вашу оценку основного оборудования.
Отходы материала являются наиболее заметной статьей эксплуатационных затрат на любом заводе по производству листового газобетона. Неточная объемная подача цемента, извести, золы и алюминиевой пасты приводит к бракованию блоков, несоответствию листов техническим характеристикам и ненужному расходу связующего. Наш завод установил, что традиционные системы часто используют слишком много цемента на 5–8 процентов, чтобы компенсировать разницу в дозировке. Это напрямую снижает маржу.Зенитвключает гравиметрическое взвешивание партий с точностью плюс-минус 0,5 процента от полной шкалы. Такая точность позволяет операторам завода снизить запас прочности при проектировании смеси, снижая затраты на материалы на 4–6 процентов в год без какой-либо потери конечной прочности.
Помимо прямой экономии, последовательное дозирование стабилизирует весь производственный процесс. Высота подъема становится предсказуемой, время предварительного отверждения сокращается, а циклы автоклавирования создают однородную клеточную структуру. Меньшее количество дефектов означает, что почти каждый лист оборудования линии по производству листов AAC соответствует стандартам высшего класса. Наш завод проектирует систему подачи материала с антимостовыми датчиками и системой подавления вибрации на каждом шнековом конвейере. В таблице ниже подробно описаны ключевые параметры производительности нашего дозирующего пакета.
| Параметр | Спецификация дозирования Зенита |
| Точность взвешивания цемента/извести | ±0,5% от заданного значения |
| Допуск на дозировку алюминиевой пасты | ±1,0 грамм на кубический метр партии |
| Контур регулирования плотности навозной жижи | Плавная регулировка от 1,62 до 1,68 г/см³ |
| Время цикла замеса (смеситель объемом 1,2 м³) | от 90 до 110 секунд |
| Эффективность улавливания пылевым фильтром | 99,7% вернулись в бункер |
Наш завод также проводит обучение калибровке на месте. Операторы учатся оптимизировать рецепты местных пуццоланов, снижая зависимость от дорогих импортных материалов. Эти знания превращают систему дозирования в инструмент стратегического контроля затрат. Сочетание точности аппаратного обеспечения и опыта технологического процесса позволяет компании Zenith сочетать более низкие эксплуатационные расходы с более высокой прибылью уже с самой первой партии.
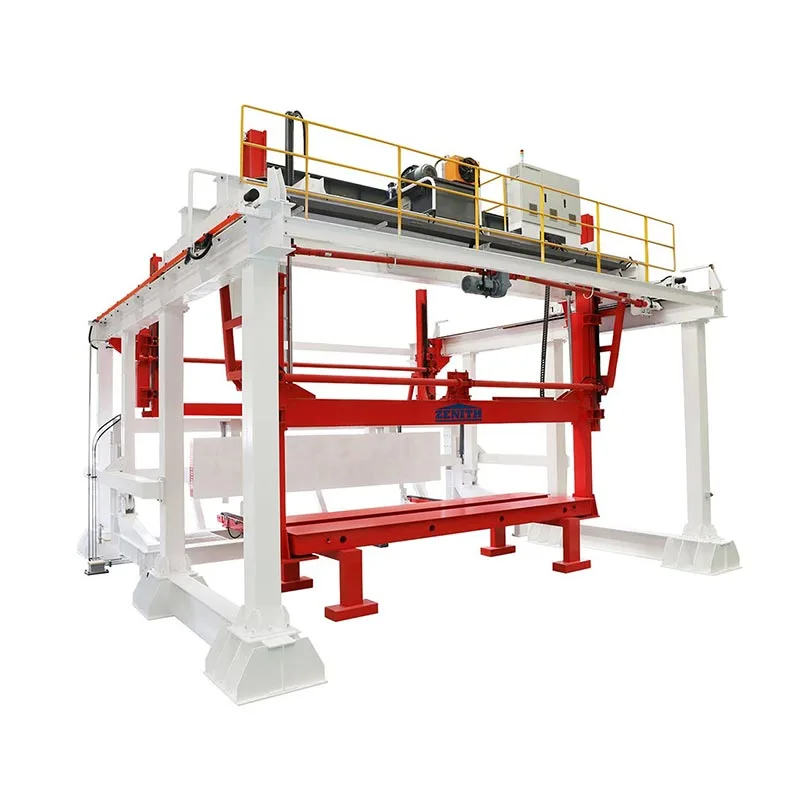
После того, как пирог поднимется и достигнет прочности, геометрическая точность определяется этапом резки. Традиционная резка проволокой с фиксированным натяжением часто приводит к образованию волнистых поверхностей и погрешностей размеров, превышающих 2 миллиметра. Такие листы требуют шлифовки или продаются со скидкой. Наш завод модернизировал режущую каретку с независимыми серводвигателями для каждой группы проволоки и лазерной системой выравнивания. Оборудование линии по производству листов AAC от Zenith обеспечивает допуск на резку плюс-минус 0,8 миллиметра по длине, ширине и толщине. Такая точность сокращает количество отходов почти на 70 процентов по сравнению с традиционными системами, что напрямую снижает затраты на утилизацию отходов и потери сырья.
Более высокая точность также открывает премиальные сегменты рынка. Листы с точными краями и плоскими поверхностями необходимы для армированных панелей перекрытия, несущих стен и сборных модулей. Цены на эти приложения на 20–30 процентов выше, чем на стандартные блоки или листы более низкого качества. Один из наших клиентов во Вьетнаме увеличил свою среднюю цену реализации на 16 процентов после перехода на технологию резки Zenith просто потому, что его листы постоянно соответствуют строгим международным стандартам плоскостности. В следующем списке представлены дополнительные функции сокращения отходов и создания стоимости.
Наш завод предоставляет отчет о проверке размеров для каждой производственной смены, что позволяет владельцам предприятий доказать качество аудиторам и конечным пользователям. Такая прозрачность снижает дорогостоящие споры и возвраты. Секция резки – это не просто станция формовки; это центр прибыли, который превращает точность сырья в рыночную репутацию и премиальные цены.
Автоклавы обычно потребляют более 45 процентов всей энергии предприятия. Традиционные операции выбрасывают остаточный пар непосредственно в атмосферу после каждого цикла, тратя впустую тепловую энергию и очищенную воду. Компания Zenith решает эту проблему с помощью каскадной системы выравнивания давления в сочетании с резервуаром для рекуперации пара. Когда один автоклав завершает отверждение, оставшийся пар направляется во второй автоклав, который только начинает фазу повышения давления. Такая рекуперация через резервуар снижает потребность в выработке пара на 22–28 процентов, что значительно снижает затраты на топливо или электроэнергию для котла.
На нашем заводе также установлены автоматические насосы возврата конденсата, которые отправляют высокотемпературную воду обратно в питательный бак котла. Весь контур изолирован облицовкой из минеральной ваты для минимизации теплопотерь. В таблице ниже показаны энергетические характеристики нашего автоклава для оборудования линии по производству листов AAC.
| Параметр | Данные автоклава рекуперации энергии Зенит |
| Максимальное рабочее давление | от 1,2 до 1,5 МПа (от 12 до 15 бар) |
| Пиковый диапазон температур | От 185 до 195 градусов Цельсия |
| Расход пара на м³ (с рекуперацией) | от 160 до 175 кг |
| Общее время цикла (включая выравнивание) | 10,5–11,5 часов |
| Скорость возврата конденсата | 92 процента |
Наш завод проектирует каждый автоклав с расчетом 25-летнего усталостного срока службы. Более низкое потребление пара означает как более низкие эксплуатационные расходы, так и меньший выброс углекислого газа, что помогает производителям претендовать на субсидии на экологичное строительство. Несколько клиентов Zenith возместили дополнительные затраты на систему восстановления в течение 14 месяцев. Это прямой инженерный пример балансирования снижения затрат с финансовыми показателями.
Незапланированные простои — тихий убийца прибыли. Четырехчасовая остановка системы резки или загрузки автоклава может привести к задержке производства на целый день, что приведет к штрафам за пропущенную доставку и затратам на оплату труда из-за простоя. Компания Zenith встраивает датчики вибрации, термопары и датчики масляного мусора в каждый критический компонент оборудования линии по производству листового газобетона. Эти данные передаются в центральный периферийный вычислительный блок, который применяет алгоритмы машинного обучения для обнаружения аномалий за 48–72 часа до сбоя. Руководители предприятий получают действенные оповещения на мобильные устройства, что позволяет проводить плановое техническое обслуживание во время плановых перерывов в сменах.
Наш завод установил, что профилактическое обслуживание снижает затраты на аварийный ремонт на 38 процентов и повышает общую эффективность оборудования на 9 процентов. Для типичного завода производительностью 80 000 м³ в год это означает дополнительные 7 200 м³ продаваемых листов в год без новых капитальных вложений. В следующем списке подробно описаны конкретные параметры мониторинга.
Помимо предотвращения поломок, профилактическое обслуживание продлевает срок службы дорогостоящих запасных частей, таких как коробки передач и гидравлические цилиндры. Наш завод предоставляет облачную панель мониторинга, которая сравнивает данные вашей машины с анонимными данными парка, чтобы вы могли определить, когда компонент стареет быстрее, чем обычно. Снижение эксплуатационных расходов обусловлено меньшим количеством закупок запасных частей и меньшим количеством сверхурочных работ. Более высокая прибыль достигается за счет стабильных объемов производства и способности с уверенностью принимать срочные заказы. У одного из наших европейских клиентов процент своевременной доставки увеличился с 86 до 97 процентов после перехода на протоколы Zenith. Эта надежность позволила им поднять цены на 8 процентов за гарантированные сроки выполнения заказов.
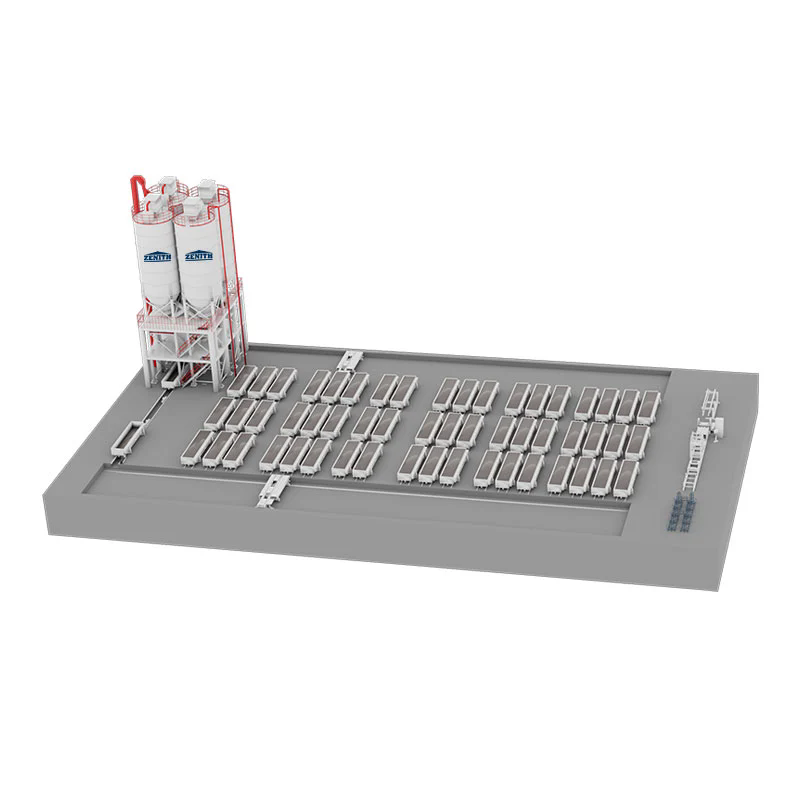
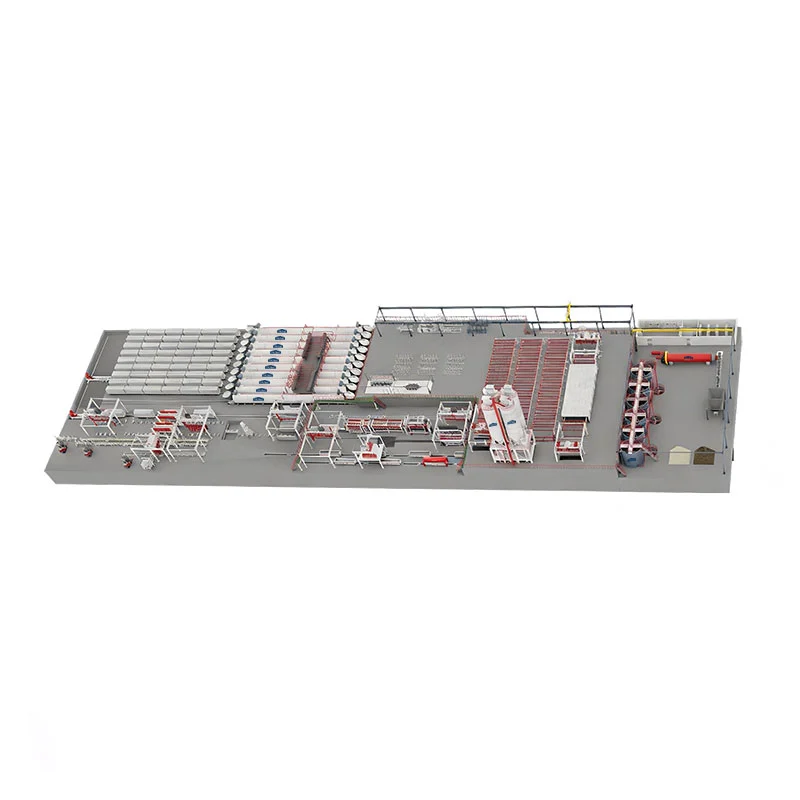
Рыночные требования к толщине, длине и схеме армирования листов часто меняются. Жесткая линия вынуждает владельцев отказываться от индивидуальных заказов или инвестировать в дорогостоящую модернизацию. Zenith решает эту проблему за счет модульной конструкции: каждая основная станция смешивания, разлива, резки, автоклавирования и упаковки представляет собой автономный блок со стандартизированными механическими и электрическими интерфейсами. На нашем заводе имеются порты расширения, поэтому вы можете добавить вторую линию резки или дополнительный автоклав, не останавливая существующие операции. Такая гибкость снижает риск потери капитала, поскольку вы платите только за мощность, когда она вам нужна.
Модульность также снижает затраты и время на установку. Наше оборудование для производства листов AAC поставляется в виде предварительно собранных модулей, которые соединяются болтами на подготовленном фундаменте. Типичная линия производительностью 50 000 м³ в год может быть введена в эксплуатацию за 40 процентов меньше времени по сравнению с традиционными конструкциями, построенными из стержней. Более быстрый ввод в эксплуатацию означает, что получение дохода начинается раньше, что повышает внутреннюю доходность вашего проекта. В списке ниже показаны ключевые модульные компоненты и их преимущества.
Наша фабрика предлагает поэтапный инвестиционный подход, соответствующий реалиям денежных потоков растущего бизнеса. Снижение эксплуатационных затрат обусловлено способностью правильно распределять энергию и рабочую силу в соответствии с фактическими заказами. Более высокая прибыль достигается за счет захвата нишевых продуктов, которые не могут производить конкуренты. Например, клиент Zenith на Ближнем Востоке использует модульную станцию резки для производства перегородочных листов толщиной 75 мм и плит перекрытия толщиной 200 мм за одну смену, что вдвое увеличивает охват рынка. Модульная конструкция превращает линию листового проката из центра фиксированных затрат в стратегический адаптивный актив.
Сбалансировать более низкие эксплуатационные расходы с более высокой прибылью — это инженерная задача, требующая точного дозирования, усовершенствованной резки, автоклавов с рекуперацией энергии, профилактического обслуживания и модульной конструкции. Наш завод доказал, что эти технологии являются не дополнительными опциями, а фундаментальными характеристиками современного оборудования для производства листового проката AAC. Задокументированные сокращения включают экономию материалов на 4–6 процентов, сокращение потребления пара на 22–28 процентов, сокращение количества отходов на 70 процентов и улучшение OEE на 9 процентов. Совокупный эффект представляет собой увеличение валовой прибыли на 12–18 процентных пунктов.
Первоначальные инвестиции в более качественные компоненты и автоматизацию обычно окупаются в течение 18–24 месяцев, после чего сэкономленные средства переходят непосредственно в прибыль. Не принимайте ложный компромисс между меньшими тратами и большим заработком. Выбирайте оборудование, которое обеспечивает и то, и другое. Готовы изменить экономику производства листов AAC?Свяжитесь с нашей фабрикой сегоднязапросить индивидуальное моделирование рентабельности инвестиций на основе местных цен на сырье и энергию. Позвольте нам показать вам, как компания Zenith может помочь вам снизить эксплуатационные расходы и повысить прибыль в течение первого года работы. Отправьте требования к проекту нашей команде инженеров, и мы подготовим подробное предложение, включая компоновочные чертежи, прогнозы потребления коммунальных услуг и анализ окупаемости.
Вопрос 1: Как оборудование линии по производству листов AAC сочетает более низкие эксплуатационные расходы и более высокую прибыль за счет рекуперации энергии в автоклаве?
В оборудовании используется каскадная система выравнивания давления, которая передает остаточный пар из готового автоклава в автоклав, находящийся под давлением, что снижает расход топлива парогенератора на 22–28 процентов. Одновременно система возврата конденсата отправляет 92 процента горячей воды обратно в котел. Снижение расходов на электроэнергию напрямую увеличивает операционную прибыль, а сокращение времени цикла увеличивает производительность, обеспечивая более высокую прибыль при той же занимаемой площади автоклава. Наш завод разрабатывает эти контуры рекуперации для интеграции с любым типом котла, обеспечивая максимальную окупаемость.
Вопрос 2: Какого конкретного снижения затрат на техническое обслуживание я могу ожидать от прогнозного мониторинга оборудования линии по производству листового газобетона?
Прогнозирующий мониторинг сокращает время незапланированных простоев до 70 процентов, а необходимость экстренной покупки запасных частей — на 38 процентов. Датчики вибрации и температуры обнаруживают износ или несоосность подшипников за 48–72 часа до поломки, что позволяет проводить плановое техническое обслуживание во время смены. Наш завод предоставляет облачную информационную панель, которая предупреждает вас об аномалиях, исключая дорогостоящие остановки производства. За пятилетний период эта экономия обычно составляет от 12 до 15 процентов от первоначальной стоимости оборудования, что напрямую снижает общую стоимость владения и одновременно повышает надежность поставок.
Вопрос 3: Может ли модульное оборудование линии по производству листов AAC снизить первоначальные инвестиции, не жертвуя при этом будущим расширением?
Да, модульная конструкция снижает первоначальные капитальные затраты, поскольку вы приобретаете только основные модули, необходимые для вашей текущей целевой мощности, например один миксер и два автоклава. Позже вы добавляете вторые линии резки или дополнительные автоклавы, не перестраивая завод. На нашем заводе предварительно подключаются все интерфейсы, поэтому затраты на расширение на 30–40 процентов ниже, чем при традиционной модернизации. Такой подход с оплатой по мере роста снижает риск чрезмерного инвестирования, но при этом позволяет вам получать более высокую прибыль при увеличении спроса.
Вопрос 4: Как допуск на резку плюс-минус 0,8 миллиметра увеличивает окупаемость инвестиций производителей листов AAC?
Более строгие допуски на резку исключают вторичное шлифование и сокращают количество несоответствий спецификациям до менее 1,5 процентов от объема производства. Каждый проданный лист приносит полный доход. Кроме того, точные размеры позволяют использовать ваши листы в дорогостоящих приложениях, таких как сборные стеновые панели и системы напольных покрытий, цены на которые на 20–30 процентов выше, чем на стандартные блоки. Наш завод помог клиентам окупить стоимость системы точной резки в течение 9 месяцев исключительно за счет сокращения отходов и продаж продукции премиум-класса.
Вопрос 5: Какая экономия затрат на сырье реальна за счет усовершенствованного дозирования оборудования линии по производству листов AAC?
Усовершенствованное гравиметрическое дозирование с точностью плюс-минус 0,5 процента снижает чрезмерное использование цемента и извести на 5–7 процентов. Система регулирования плотности суспензии с замкнутым контуром также сокращает отходы алюминиевой пасты до 10 процентов. Для завода, производящего 60 000 кубометров в год, эта экономия составляет от 90 000 до 120 000 долларов США в год. На нашем заводе установлены фильтры для рекуперации материалов, которые возвращают 99,7 процентов пыли в силос, что еще больше снижает затраты. Эти сокращения напрямую влияют на вашу чистую прибыль при сохранении постоянной прочности листа.