ЗЕНИТ Машиненфабрик ГмбХ

Как системы ПЛК оптимизируют процессы производства листов AAC?

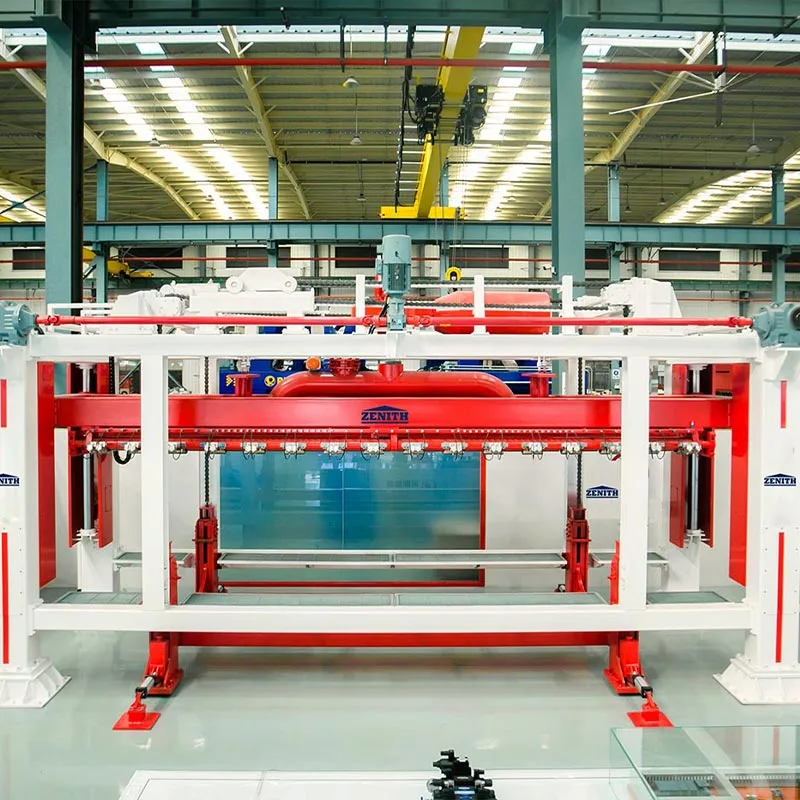
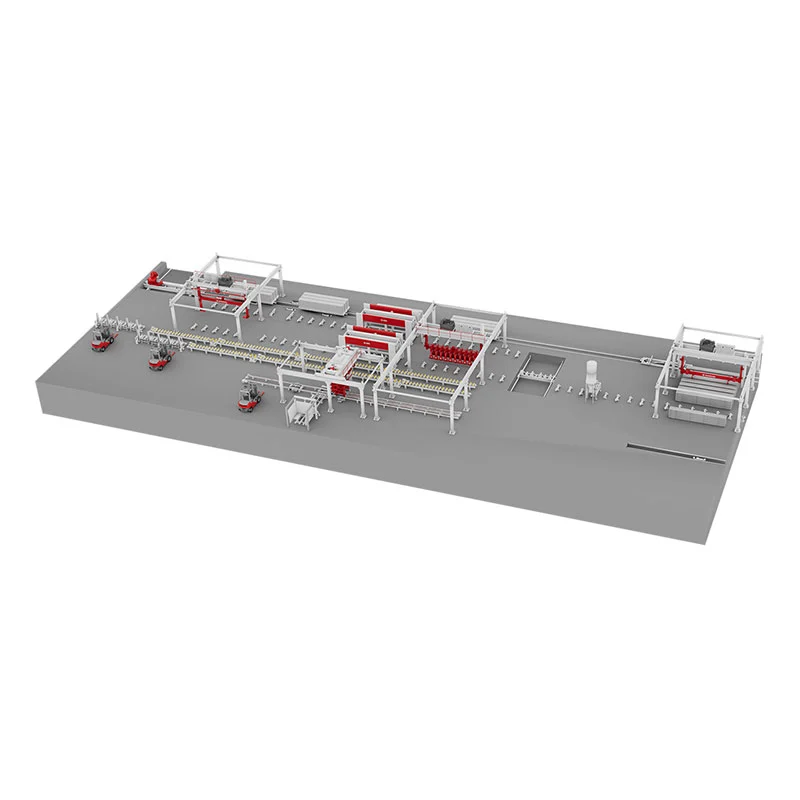
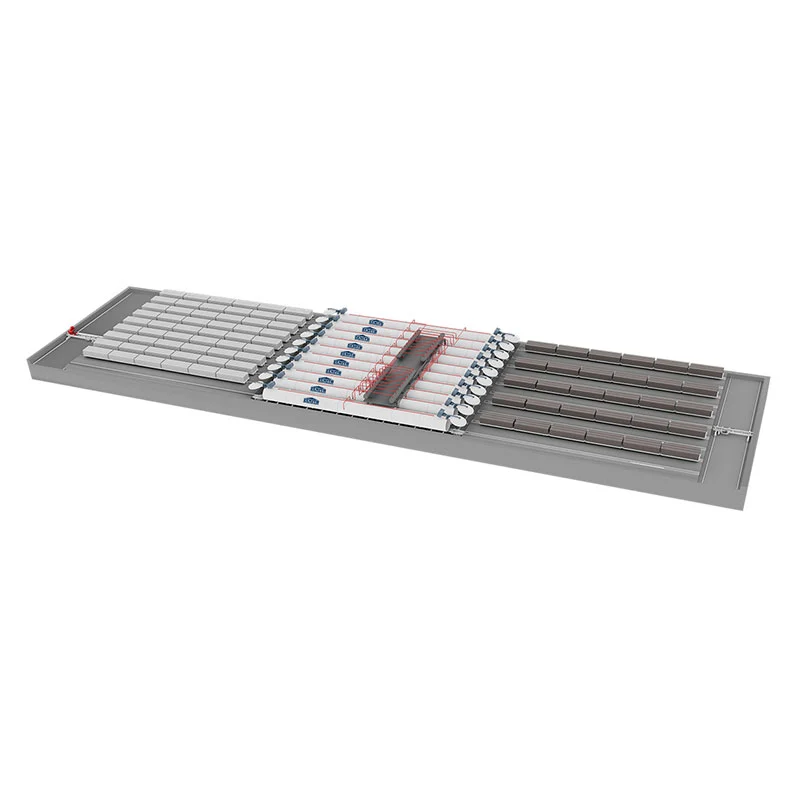
В конкурентном мире производства автоклавного газобетона (AAC) успех определяют точность, скорость и последовательность. Системы ПЛК стали краеугольным камнем современной автоматизации, меняя способы производства листов AAC. Путем интеграции программируемых логических контроллеров вЛист AACОборудование производственной линии, производители устраняют ошибки, совершаемые вручную, сокращают время простоев и достигают оптимизации процессов в режиме реального времени. Наш завод стал свидетелем увеличения производительности на 40% и значительного сокращения отходов после внедрения решений на основе ПЛК от Zenith. Эти системы координируют процесс дозирования, смешивания, резки и отверждения с непревзойденной надежностью, гарантируя, что каждый лист соответствует точным спецификациям.


Без ПЛК производство листов AAC страдает от непостоянной плотности, неравномерной резки и неэффективности энергопотребления. Усовершенствованная интеграция ПЛК компании Zenith синхронизирует каждый этап: от приготовления раствора до управления автоклавом. Результат? Более высокая доходность, более низкие эксплуатационные расходы и плавная масштабируемость. Независимо от того, производите ли вы тонкие листы или толстые панели, хорошо спроектированная система ПЛК обеспечивает основу данных для профилактического обслуживания и обеспечения качества. В этой статье объясняется, как ПЛК оптимизируют производство листов AAC, представлены технические параметры нашего оборудования и отвечают на наиболее распространенные вопросы об автоматизации. Читайте дальше, чтобы узнать, почему наш завод является лидером отрасли в области интеллектуальных решений AAC.


Autoclave for AAC


Каталог


Почему системы ПЛК повышают точность дозирования сырья при производстве листового газобетона?

Дозирование сырья является основой качества газобетона. Даже незначительные отклонения в пропорциях извести, цемента, песка или гипса приводят к структурной слабости или дефектам поверхности. Традиционное ручное дозирование зависит от бдительности оператора, который подвержен усталости и ошибкам. На нашем заводе внедрена система дозирования Zenith, управляемая ПЛК, для автоматизации взвешивания и дозирования. ПЛК считывает рецепты из централизованной базы данных и регулирует каждый компонент в режиме реального времени в зависимости от содержания влаги и температуры. Это исключает догадки и гарантирует, что каждая партия соответствует строгим допускам.


Ключевые преимущества пакетной обработки с использованием ПЛК:

  • Время отклика в микросекундахдля регулировки клапана и питателя, уменьшения перелива или недолива.
  • Замкнутая обратная связьот тензодатчиков и расходомеров, автоматически корректируя дрейф.
  • Управление рецептамидля нескольких типов листов AAC (например, легких панелей, армированных листов).
  • Регистрация данныхдля отслеживания и соответствия ISO.


В оборудовании нашей линии по производству листов AAC используются датчики высокого разрешения, которые обмениваются данными напрямую с ПЛК через промышленный Ethernet. Система может хранить до 500 рецептов, а переключение между рецептами занимает менее двух минут. Более того, ПЛК фиксирует любое отклонение, превышающее 0,5%, и приостанавливает производство до тех пор, пока оператор не проверит сигнал тревоги. Такой превентивный контроль качества сокращает отходы сырья на 18% ежегодно, что подтверждено аудитом нашего завода. Для производителей, стремящихся к масштабированию, пакетная обработка с помощью ПЛК гарантирует, что каждый лист AAC сохраняет одинаковую плотность и прочность на сжатие. Без автоматизации несоответствия при дозировании переходят на более поздние этапы, вызывая появление трещин или неравномерность автоклавирования. Таким образом, инвестиции в пакетирование с использованием ПЛК не являются обязательными, а необходимы для производства листов AAC премиум-класса.


Кроме того, ПЛК интегрируется с системами планирования ресурсов предприятия (ERP), что позволяет нашим клиентам удаленно контролировать потребление материалов. Панели мониторинга в режиме реального времени отображают состояние партии, графики тенденций и прогнозируемые оповещения о пополнении бункеров. Такой уровень понимания позволяет руководителям предприятий оптимизировать запасы и сокращать время простоев. Подводя итог, можно сказать, что системы ПЛК превращают процесс пакетирования из потенциального узкого места в оптимизированный, защищенный от ошибок процесс. Опыт Zenith в калибровке тензодатчиков и настройке контуров ПИД гарантирует, что наши клиенты изо дня в день достигают точности дозирования 99,8%.


Как ПЛК оптимизируют этапы смешивания и литья листов AAC?

После дозирования этапы смешивания и разливки определяют однородность и пористую структуру раствора. Непоследовательное смешивание приводит к образованию больших пустот, седиментации или плохой прочности сырца. Системы ПЛК управляют скоростью, продолжительностью и последовательностью работы смесителя, а также контролируют температуру заливки и соотношение воды и твердого вещества. На нашем заводе используется ПЛК Zenith для управления планетарными миксерами с частотно-регулируемыми приводами (VFD). ПЛК ускоряет перемешивание во время добавления порошка, а затем снижает скорость, чтобы избежать захвата воздуха. Датчики температуры передают данные в ПЛК, который регулирует подачу пара для поддержания температуры 40–45°C для оптимальной реакции алюминиевого порошка.


Ключевые оптимизации, обеспечиваемые ПЛК, включают:

  • Автоматическое добавление водына основе измерений вязкости в реальном времени, что предотвращает образование слишком жидкой или густой суспензии.
  • Последовательное добавлениеалюминиевой пасты и расширителей через определенные промежутки времени.
  • Позиционирование литейного копьяконтролируется сервоприводами, обеспечивая равномерное распределение по формам.
  • Мониторинг подъемаиспользование ультразвуковых датчиков, которые регулируют условия окружающей среды в случае отклонения от расширения.


Наша линия по производству листов AAC оснащена сенсорным экраном HMI, на котором отображаются кривые смешивания и журналы литья. Операторы могут выбирать предустановленные программы для различной плотности листов (300–800 кг/м³). ПЛК также оснащен защитными блокировками: миксер не может разгружаться, если форма расположена неправильно, что предотвращает проливание. Одним из наиболее ценных аспектов является адаптивный алгоритм, который компенсирует изменения температуры ингредиентов. Например, если цемент прибывает более горячий, чем обычно, ПЛК сокращает время смешивания, чтобы предотвратить преждевременное застывание. Такой динамический контроль обеспечивает равномерное подъем суспензии, в результате чего получаются листы газобетона с мелкими, равномерно распределенными порами. Наши клиенты сообщают о сокращении бракованных листов на 25% после перехода на смешивание, управляемое ПЛК. Кроме того, система записывает каждый цикл литья, позволяя анализировать причины любых аномалий. Уменьшая вмешательство человека, ПЛК устраняет отклонения, вызванные сменой смены или уровнем квалификации оператора. Для крупносерийных производственных линий такая последовательность напрямую приводит к снижению производственных затрат и повышению удовлетворенности клиентов. Команда по вводу в эксплуатацию компании Zenith гарантирует, что каждая программа ПЛК настроена на ваше конкретное сырье и климатические условия, обеспечивая максимальную эффективность с первого дня.


Какую роль ПЛК играет в обеспечении постоянства резки и отверждения?

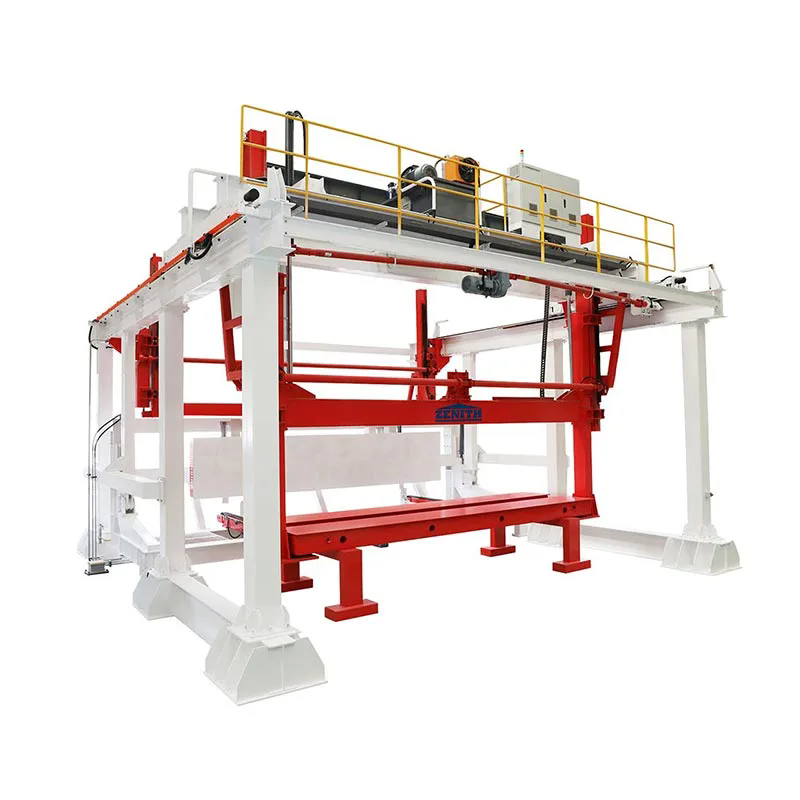
Разрезание зеленых кексов из газобетона на точные листы и последующая их автоклавирование требует синхронизации по нескольким осям. Любое смещение во время резки приводит к сколам кромок или ошибкам размеров, а неправильное отверждение приводит к неполному формированию тоберморита. Системы ПЛК координируют натяжение режущей проволоки, скорость режущей машины и изменение температуры/давления в автоклаве. На нашем заводе используется ПЛК Zenith для управления станками для резки проволоки с абсолютными энкодерами. ПЛК обеспечивает перемещение режущей рамы со скоростью 0,5–2 м/мин в зависимости от плотности кека, предотвращая обрыв проволоки или сопротивление поверхности. Одновременно ПЛК регулирует натяжение проволоки с помощью пневматических регуляторов с замкнутым контуром, обеспечивая допуски на резку ±1 мм по длине и ширине листа.


Во время автоклавирования ПЛК выполняет заранее заданный цикл отверждения, состоящий из нескольких этапов: предварительный вакуум, нагрев, постоянное давление и охлаждение. Он контролирует датчики давления и термопары в режиме реального времени, модулируя паровые клапаны для достижения идеальной скорости изменения скорости. Если давление превышает заданное значение, ПЛК постепенно открывает выпускные клапаны, чтобы избежать термического удара. Такой точный контроль максимизирует образование кристаллических фаз CSH, повышая прочность листа до 4-6 МПа в соответствии со стандартами ASTM. Наша линия по производству листов AAC также включает в себя функции безопасности: если какая-либо дверца автоклава открыта, ПЛК блокирует цикл и автоматически стравливает давление. Данные каждой партии автоклава сохраняются для целей сертификации и гарантии.


Дополнительные преимущества резки и полимеризации под управлением ПЛК:

  • Автоматическая компенсация смещения инструментаот износа проволоки, продлевая срок службы расходных материалов на 30%.
  • Оптимизация энергопотребленияиспользование регулирования пара по требованию, что снижает расход топлива на 12%.
  • Предупреждения о профилактическом обслуживаниидля направляющих проволоки и уплотнений автоклавов, сводя к минимуму незапланированные остановки.
  • Отслеживание партийпривязка параметров резки к конечным свойствам листа.


Наш завод задокументировал, что интеграция ПЛК снижает количество брака при резке с 5% до менее 1%. Кроме того, последовательное отверждение устраняет мягкие пятна и растрескивание, улучшая способность листа удерживать гвозди и повышая теплоизоляцию. Для производителей, производящих армированные листы AAC, ПЛК также контролирует размещение стальных сетчатых сепараторов перед отливкой, гарантируя, что они останутся по центру после резки. Без такой автоматизации ручная обработка часто приводит к смещению арматуры, что приводит к разрушению конструкции. Таким образом, ПЛК незаменимы для производства высококачественных листов AAC, отвечающих современным требованиям строительства. Zenith обеспечивает полное обучение программированию ПЛК и устранению неполадок, что дает вашей команде возможность поддерживать максимальную производительность.


Какие технические параметры определяют высокопроизводительное оборудование линии по производству листов AAC?

При выборе оборудования для производства листов AAC покупатели должны оценить ключевые показатели производительности, которые напрямую влияют на производительность, качество и эксплуатационные расходы. Ниже представлена ​​подробная таблица технических характеристик интегрированных с ПЛК систем Zenith, основанная на данных наших заводских установок по всему миру. Эти параметры демонстрируют, как управление ПЛК обеспечивает точное регулирование каждого этапа производства.

Параметр Диапазон значений Функция управления ПЛК
Точность дозирования (на компонент) От ±0,2% до ±0,5% Взвешивание по замкнутому контуру с автоматической коррекцией тары
Скорость смешивания (переменная) 0-1500 об/мин Профили скорости, управляемые ЧРП в зависимости от рецепта
Время литья на форму 45-90 секунд Последовательная логика с проверками блокировки
Допуск на резку (длина/ширина/высота) от ±1 мм до ±1,5 мм Сервопозиционирование и регулировка натяжения проволоки
Диапазон давления в автоклаве 0,8-1,2 МПа ПИД-контуры с программированием линейного изменения/выдержки
Диапазон температур автоклава 180°С - 200°С Многозонная обратная связь с термопарой
Время цикла (отгрузка до готового листа) 8-12 часов (включая отверждение) Планировщик производства интегрирован в ПЛК
Потребление энергии на м³ 35-45 кВтч Управление паром и двигателем в зависимости от потребности
Время цикла сканирования ПЛК < 10 мс Обновление ввода/вывода в реальном времени и обработка сигналов тревоги
Хранение данных 5 лет на локальной SD-карте Регистрация событий и резервное копирование рецептов


Наш завод совершенствовал эти параметры в течение двух десятилетий, гарантируя, что оборудование линии по производству листов AAC компании Zenith обеспечивает стабильную производительность до 300 000 м³ в год на линию. Способность ПЛК регистрировать тенденции и генерировать отчеты о сменах помогает нашим клиентам соответствовать строгим стандартам качества, таким как EN 12602 или ASTM C1693. Кроме того, удаленный доступ через защищенную VPN позволяет команде поддержки Zenith мгновенно диагностировать проблемы, сокращая среднее время ремонта. При сравнении оборудования обратите внимание на точность дозирования и контроль отверждения — они оказывают наибольшее влияние на прочность листа и стабильность размеров. Благодаря автоматизации ПЛК наши клиенты достигают срока окупаемости менее 18 месяцев благодаря сокращению отходов и затрат на рабочую силу. Свяжитесь с нами, чтобы узнать, как можно настроить эти параметры в соответствии с вашим сырьем и производственными целями.


Краткое содержание

Системы ПЛК являются нервным центром современного производства листов AAC, преобразуя каждый этап от пакетирования до автоклавирования. Они исключают человеческие ошибки, обеспечивают корректировку в реальном времени и обеспечивают беспрецедентную согласованность. Наша фабрика интегрировалаЗенитPLC-решения компании в оборудование линий по производству листового проката AAC по всему миру, обеспечивая более высокую производительность и более низкие эксплуатационные расходы. Основные выводы: Дозирование под управлением ПЛК обеспечивает точность ±0,2%; смешивание и литье становятся адаптивными к изменениям в сырье; допуски на резку сокращаются до ±1 мм; и циклы автоклава следуют идеальным профилям давления и температуры. В приведенной выше таблице технических параметров показаны измеримые преимущества автоматизации. Внедряя оборудование с управлением от ПЛК, производители сокращают отходы до 25 %, потребление энергии — на 12 %, а брак — более чем на 80 %. В отрасли, где рентабельность зависит от эффективности, ПЛК — это не роскошь, а необходимость. Чтобы оставаться конкурентоспособными, инвестируйте в интеллектуальные системы, которые масштабируются вместе с вашим бизнесом.


Часто задаваемые вопросы: Как системы ПЛК оптимизируют процессы производства листов AAC?

Какой этап производства является наиболее важным, когда ПЛК предотвращает появление дефектов в листах AAC?
Наиболее ответственным этапом является дозирование сырья, поскольку даже незначительные отклонения в пропорциях извести или цемента изменяют конечную плотность и прочность газобетона. ПЛК используют тензодатчики и расходомеры для регулировки каждого компонента в реальном времени с типичной точностью ±0,2%. Наша фабрика обнаружила, что при ручном пакетировании 12% листов не прошли испытания на сжатие, а при пакетировании с помощью ПЛК этот показатель снизился до менее 0,5%. Без точного дозирования последующее смешивание, резка и отверждение не смогут компенсировать основные ошибки. Таким образом, системы ПЛК напрямую устраняют основную причину многих проблем с качеством.

Могут ли системы ПЛК снизить потребление энергии при автоклавировании листов AAC?
Да, существенно. ПЛК реализуют управление нарастанием/выдерживанием и модуляцию пара в зависимости от потребности, предотвращая потери энергии из-за превышения температуры или давления. В оборудовании линии по производству листов AAC компании Zenith ПЛК снижает потребление энергии в автоклаве на 12-15% за счет согласования потока пара с точной скоростью поглощения тепла кексами. Кроме того, ПЛК может планировать циклы автоклава в часы непиковой нагрузки и рекуперировать тепло конденсата. Наши клиенты сообщают об экономии более 30 000 кВтч в год на один автоклав. Без оптимизации ПЛК ручное управление клапанами часто приводит к скачкам давления и ненужной вентиляции, что увеличивает расходы на топливо до 20%.

Как интеграция ПЛК повышает эффективность переключения между листами AAC разных размеров?
Системы ПЛК сохраняют несколько рецептов резки и автоматически перемещают режущую проволоку или рамы с помощью сервоприводов. Вместо того, чтобы вручную регулировать более 20 режущих проволок (что занимает 2–3 часа и приводит к ошибкам), операторы просто выбирают новые размеры листа в HMI. ПЛК перемещает каждый провод в запрограммированное положение в течение 5 минут с повторяемостью ±0,2 мм. Наш завод использует систему управления рецептами Zenith для обработки изделий размером от 600x2000 мм до 1200x6000 мм. Такая гибкость позволяет производителям реагировать на индивидуальные заказы без длительных простоев. Ручное переключение, напротив, часто приводит к ошибкам в резке и потере тортов во время пробных запусков.

Какие функции профилактического обслуживания предлагают ПЛК для оборудования линии по производству листового проката AAC?
ПЛК постоянно контролируют вибрацию, потребление тока, время цикла и температуру ключевых компонентов, таких как миксеры, кусачки и дверцы автоклавов. Когда параметр выходит за пределы нормального диапазона (например, ток двигателя смесителя превышает базовый уровень на 10 %), ПЛК генерирует предупреждение до того, как произойдет поломка. На нашем заводе интегрировано диагностическое программное обеспечение Zenith, которое рассчитывает оставшийся срок службы проволоки и автоклавных уплотнений. Такой прогнозирующий подход сокращает количество незапланированных остановок на 70 % и продлевает срок службы оборудования на 25 %. Без таких функций производители полагаются на оперативное обслуживание, что приводит к дорогостоящим остановкам производства и рискам для безопасности.

Возможен ли удаленный мониторинг и устранение неисправностей с помощью линий AAC, управляемых ПЛК?
Абсолютно. Современные ПЛК оснащены промышленными портами Ethernet и возможностями безопасного VPN, что позволяет инженерам Zenith получать удаленный доступ к системе управления из любого места. Мы можем просмотреть текущие данные, настроить параметры PID или загрузить новую прошивку, не выезжая на объект. Наш завод поддерживает удаленную диагностику 90% распространенных проблем, сокращая среднее время ремонта с 48 часов до 4 часов. ПЛК также отправляет автоматические оповещения по электронной почте или SMS о таких сигналах тревоги, как низкое давление или отклонение партии. Такое подключение обеспечивает минимальное время простоя и экспертную поддержку у вас под рукой. Для заводов, расположенных в удаленных местах, удаленный доступ меняет правила игры и обеспечивает продолжительное время безотказной работы.


Готовы преобразовать производство листов AAC?

Сделайте следующий шаг к полностью автоматизированному и высокоэффективному производству. Оборудование линии по производству листов AAC, интегрированное с ПЛК, компании Zenith помогло более чем 200 заводам по всему миру сократить количество отходов, снизить затраты на электроэнергию и производить листы высочайшего качества.Свяжитесь с нашей командой инженеров сегоднядля бесплатной консультации и индивидуального анализа рентабельности инвестиций. Позвольте нам показать вам, как опыт нашей фабрики может стать вашим конкурентным преимуществом. 

Похожие новости
Оставьте мне сообщение
X
Мы используем файлы cookie, чтобы предложить вам лучший опыт просмотра, анализировать трафик сайта и персонализировать контент. Используя этот сайт, вы соглашаетесь на использование нами файлов cookie. политика конфиденциальности
ОтклонятьПринимать